Почему PLA и PETG подходят для отделяемых поддержек
Приём основан на слабом сцеплении PLA и PETG друг с другом. Между собой эти материалы связываются хуже, чем слои одного и того же пластика.
Например, модель и основную часть поддержки можно напечатать из PLA, а контактный участок между ними — из PETG. Он создаст опору для нависающей поверхности, но будет слабее сцепляться с моделью. Благодаря этому поддержку легче отделить, а поверхность под ней получается аккуратнее.
Принцип работает и в обратную сторону: для модели из PETG связующий слой поддержки можно напечатать из PLA.
Как устроена поддержка
Чтобы использовать этот метод, важно различать две части поддержки.
Базовая поддержка — Support/Raft Base. Основное тело поддержки, которое удерживает нависающие участки модели.
Связующий слой — Support/Raft Interface. Несколько слоёв в зоне контакта поддержки с моделью. Именно этот участок влияет на то, насколько легко получится снять поддержку.
Менять материал всей конструкции обычно не требуется. Базовую поддержку оставляют из того же пластика, что и модель, а второй материал используют только для связующего слоя.
| Материал модели | Базовая поддержка | Связующий слой |
|---|---|---|
| PLA | PLA | PETG |
| PETG | PETG | PLA |
По сравнению с печатью всей поддержки из другого пластика такой подход уменьшает расход второго материала, количество переключений AMS и время печати.
Как настроить PLA и PETG в Bambu Studio
Рассмотрим вариант, в котором модель и базовая поддержка печатаются из PLA, а связующий слой — из PETG.
Шаг 1. Загрузите материалы в AMS
В примере используются два слота:
- Слот 1 — PLA: материал модели и базовой поддержки.
- Слот 2 — PETG: материал связующего слоя.
Шаг 2. Назначьте материалы поддержки
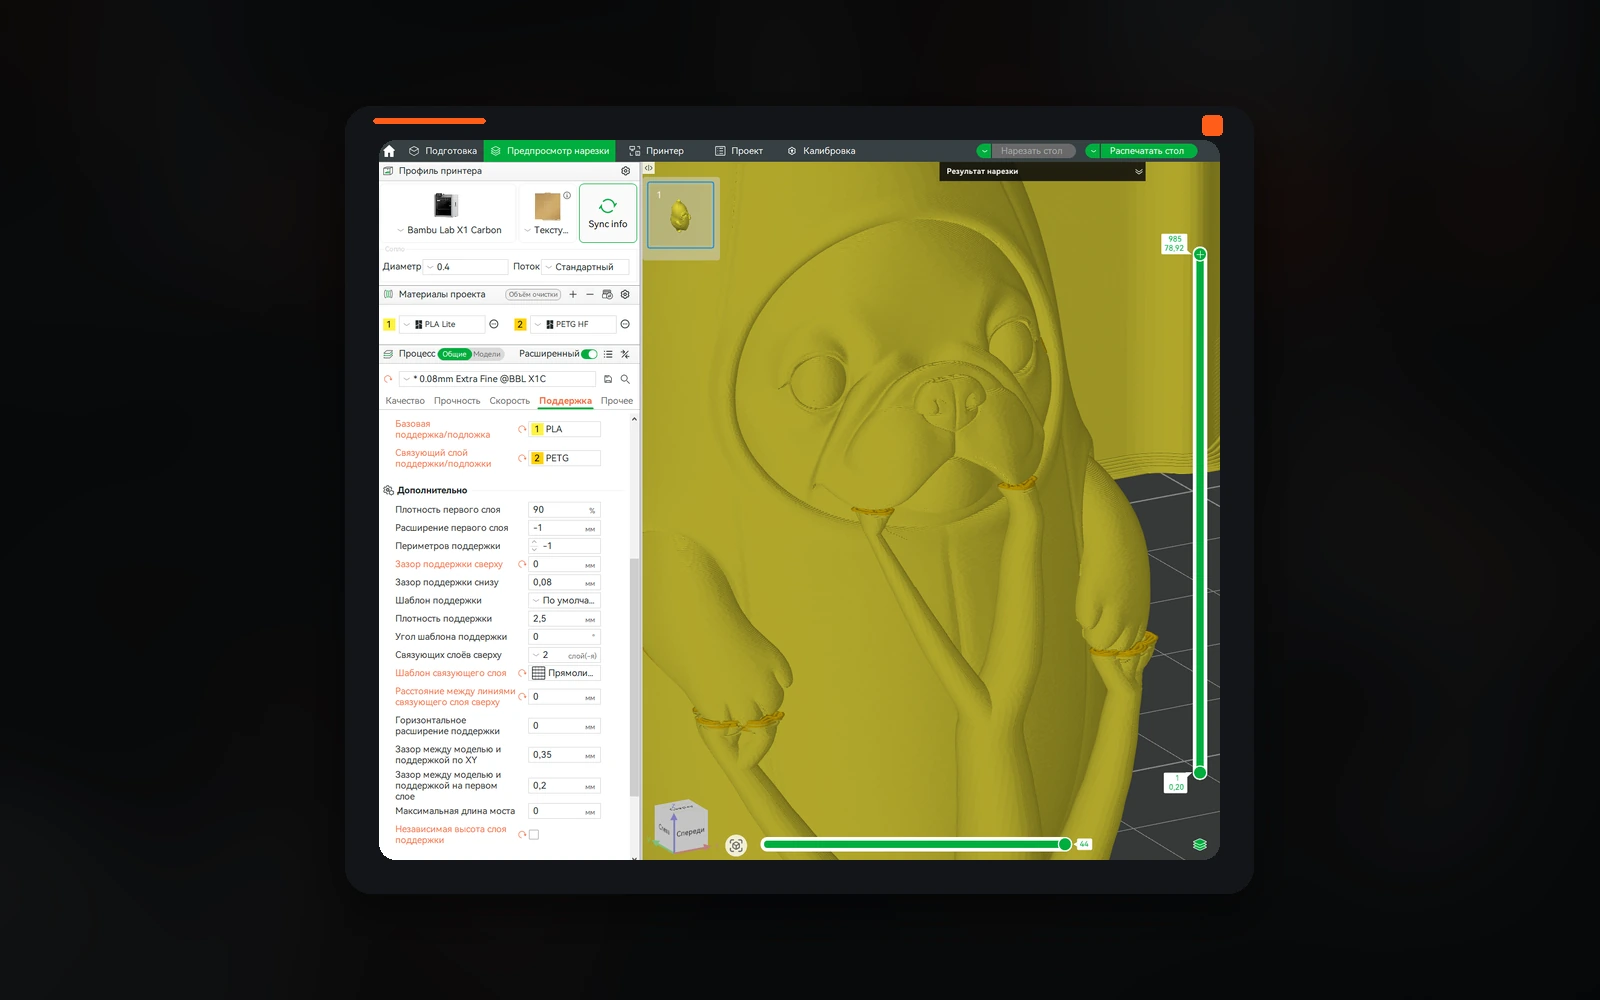
Откройте «Процесс» → «Общие» → «Поддержка» и найдите раздел «Пруток для поддержки».
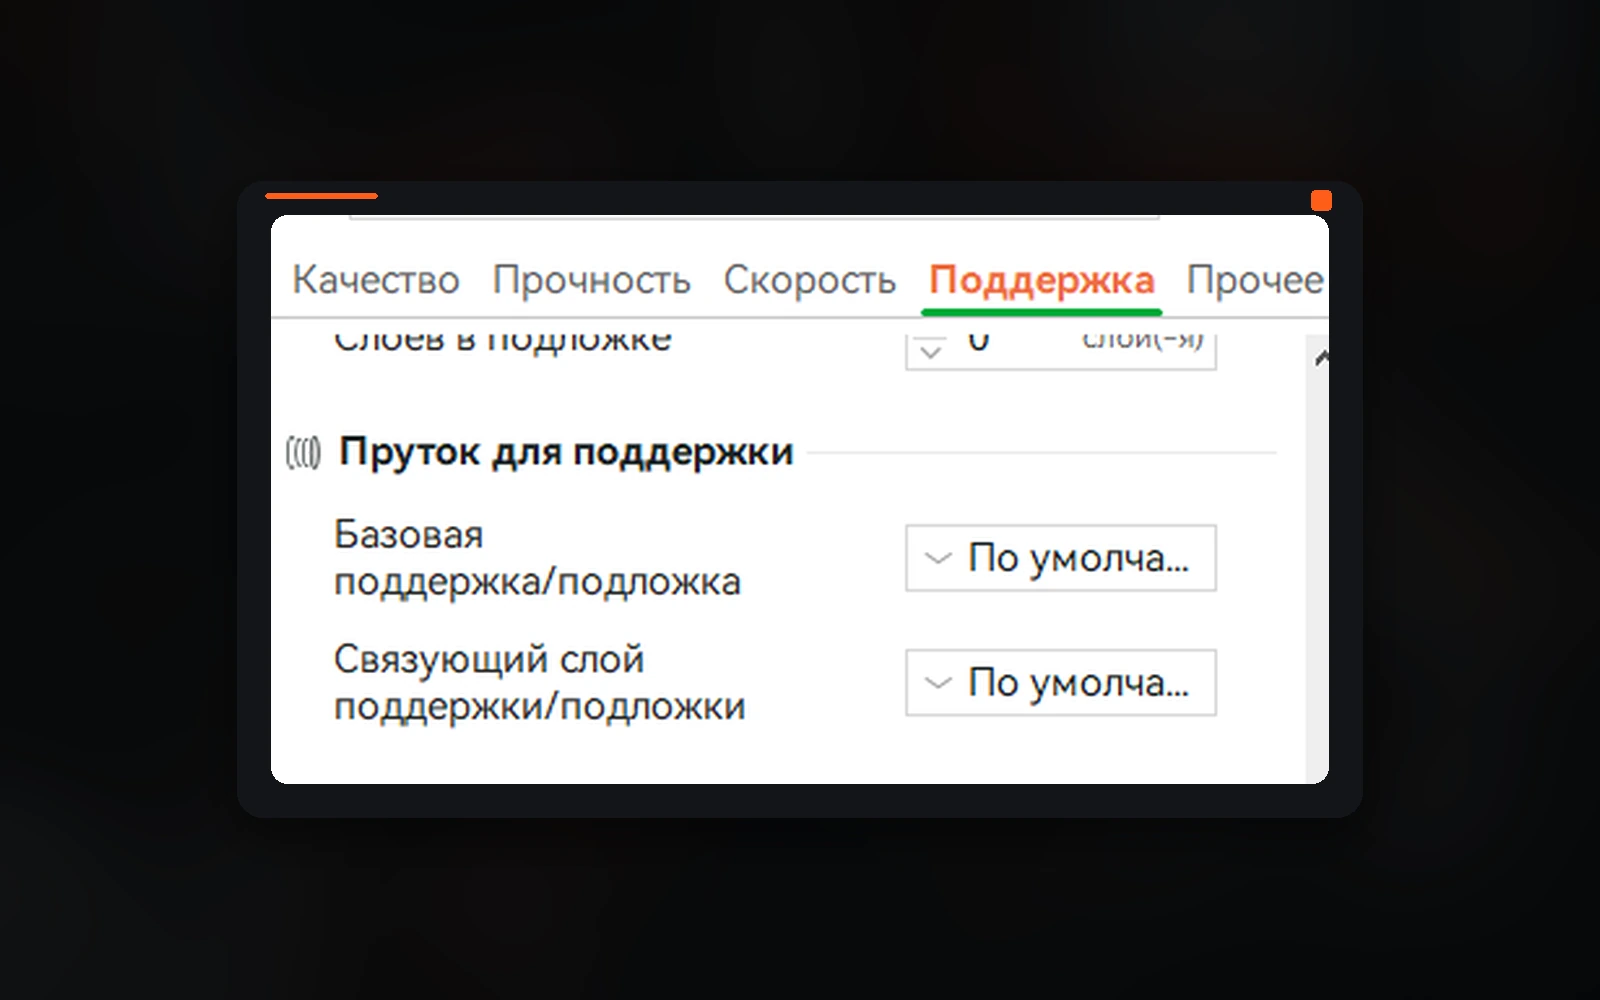
Укажите:
Базовая поддержка/подложка: PLA. Связующий слой поддержки/подложки: PETG.
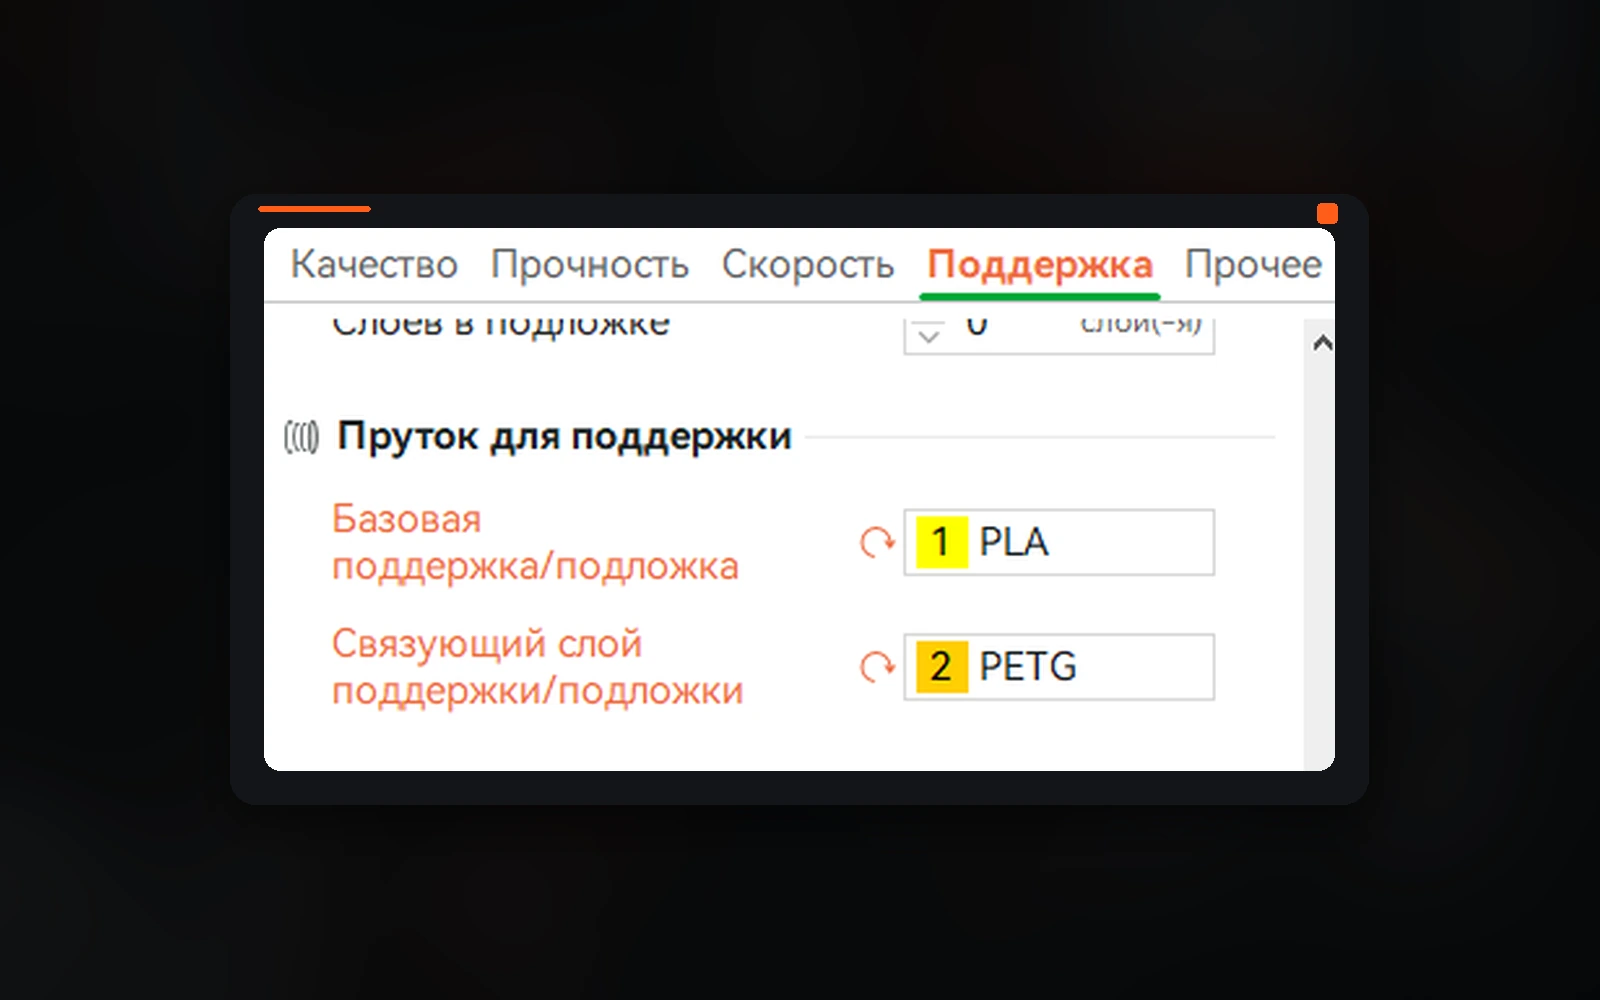
Для обратной комбинации поменяйте материалы местами: модель и базовая поддержка — PETG, связующий слой — PLA. Названия полей и пример назначения материалов показаны на скриншотах в присланной статье.
Шаг 3. Примените предложенные настройки
При выборе другого материала для связующего слоя Bambu Studio может предложить автоматически изменить параметры поддержки.
На скриншоте окна рекомендаций в статье показаны следующие изменения:
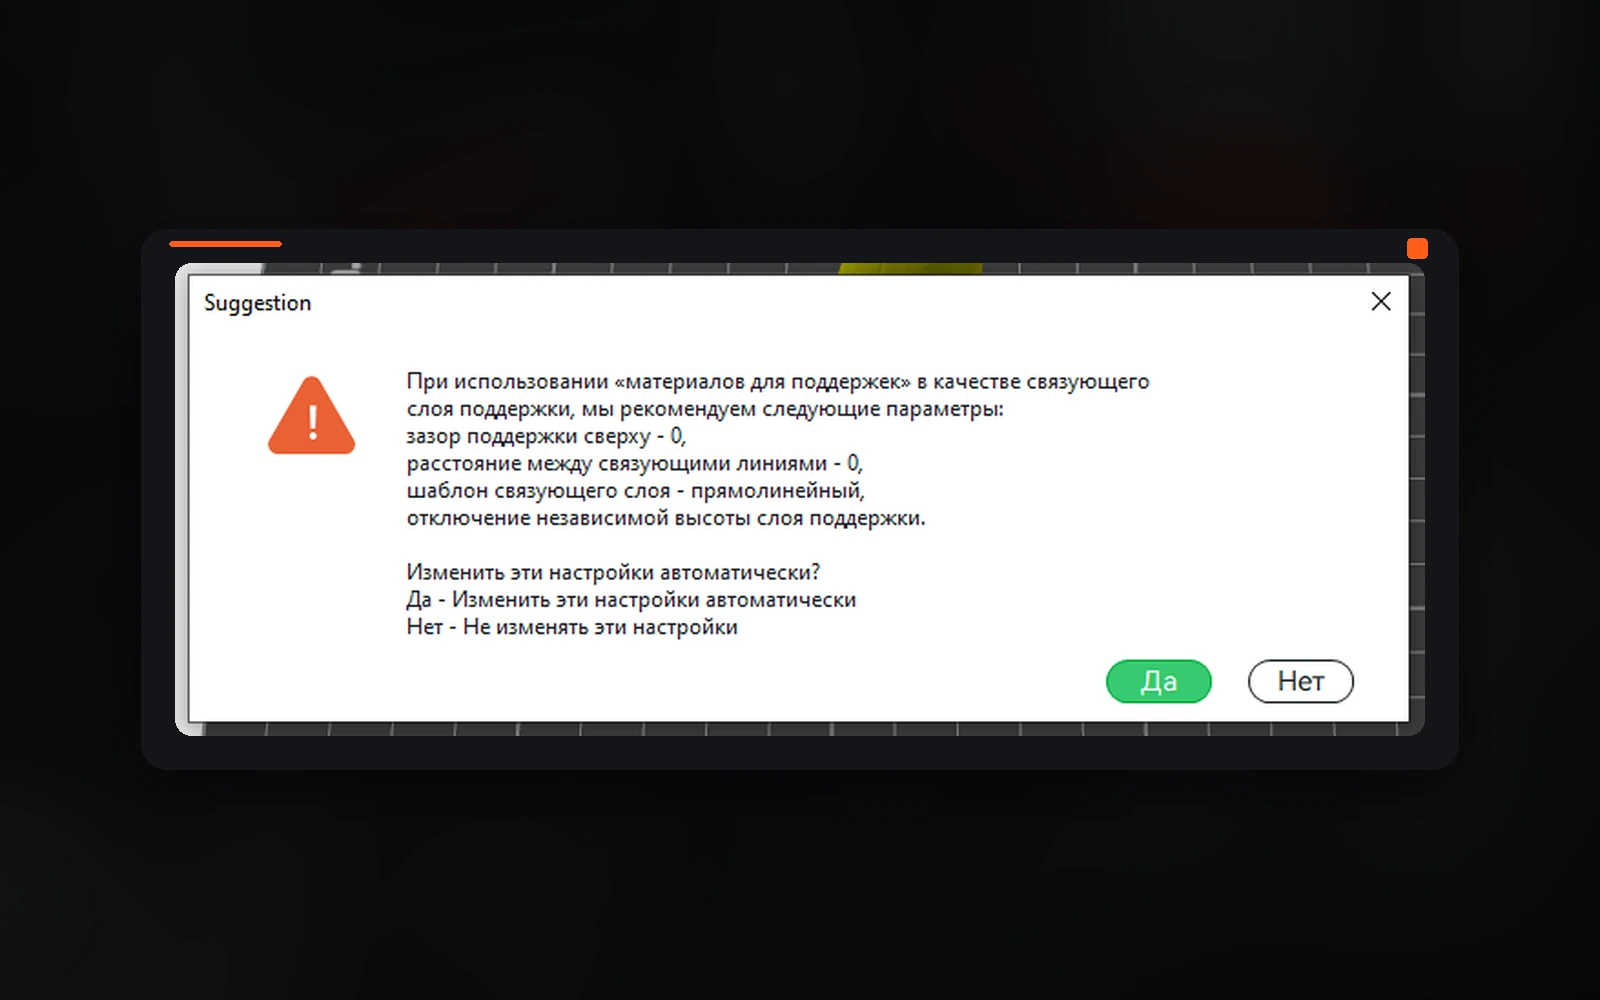
| Параметр | Предлагаемое значение |
|---|---|
| Зазор поддержки сверху | 0 мм |
| Расстояние между связующими линиями | 0 мм |
| Шаблон связующего слоя | Прямолинейный |
| Независимая высота слоя поддержки | Отключена |
В описанном примере эти изменения можно принять кнопкой «Да».
Почему используется нулевой зазор
Для поддержки из того же материала, что и модель, нулевой зазор может привести к сильному прилипанию.
В сочетании PLA и PETG используется другой принцип: материалы слабее связываются между собой. Это позволяет связующему слою непосредственно соприкасаться с моделью, обеспечивать опору и при этом легче отделяться после печати.
Нулевой зазор в этой инструкции относится именно к сочетанию разных материалов. Не переносите эту настройку на обычные поддержки из того же пластика.
Какие недостатки есть у метода
Печать занимает больше времени
По сравнению с обычной одноматериальной печатью процесс становится дольше. При каждом переключении между PLA и PETG принтеру необходимо выгрузить текущий пластик, загрузить другой и выполнить промывку сопла.
Использование второго материала только в связующем слое уменьшает количество переключений, но не исключает их.
Увеличивается расход материала
Дополнительный пластик расходуется не только на связующий слой, но и на промывку сопла при смене материала.
Нужна смена филамента
Для автоматической работы с двумя материалами используется AMS. Без неё потребуется ручная смена филамента.
Когда стоит использовать PLA и PETG для поддержек
Метод особенно полезен при печати сложных нависающих поверхностей и моделей, для которых важно качество нижней стороны детали.
Если обычные поддержки трудно отделяются или оставляют заметные следы, сочетание PLA и PETG может упростить их снятие и уменьшить объём последующей обработки.
При выборе стоит учитывать компромисс: более удобное отделение поддержек и аккуратная поверхность требуют дополнительных переключений материала, времени и расхода пластика.