Как выглядит засор
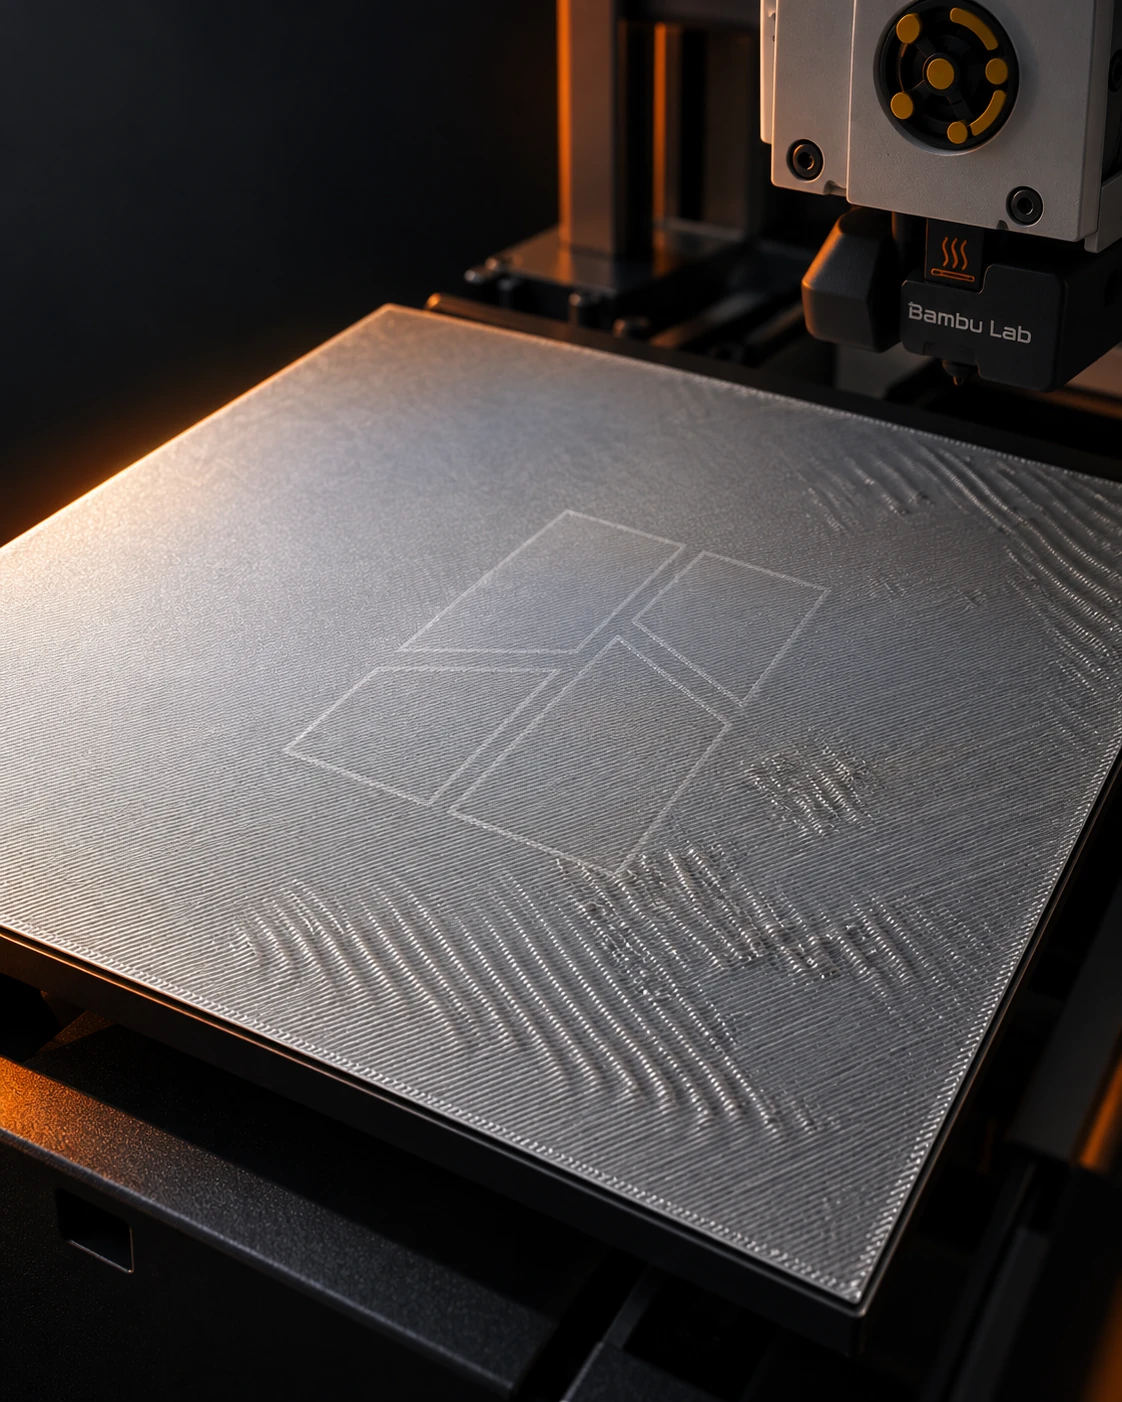
При полном засоре материал не выходит из нагретого сопла. При частичном — пластик ещё подаётся, но неравномерно: в стенках появляются пропуски, отдельные линии получаются слишком тонкими.
Щелчки экструдера тоже заслуживают внимания. Они могут означать, что привод пытается протолкнуть филамент, но встречает слишком большое сопротивление. Однако один только звук не доказывает, что проблема находится именно в сопле.
Не стоит диагностировать засор исключительно по тому, что выходящая нить немного загибается. Оценивать нужно несколько признаков вместе: стабильность подачи, состояние детали и поведение экструдера.
Что проверить до разборки
Остановите неудачную печать и запишите сообщение об ошибке, если оно появилось. Затем последовательно проверьте:
- 1Свободно ли вращается катушка.
- 2Не зацепилась ли нить за край шпули или соседний виток.
- 3Нет ли резкого перегиба направляющей трубки.
- 4Доходит ли филамент до печатающей головы.
- 5Соответствует ли выбранный профиль фактически установленному материалу.
Если используется AMS, отдельно обратите внимание на этап, на котором возникает ошибка: загрузка, печать или возврат филамента. Это поможет не спутать проблему тракта подачи с засором хотэнда.
Не пытайтесь многократно продавить неподвижный материал: сначала найдите место сопротивления.
Почему сопло забивается
Загрязнения и остатки материала
Внутри канала могут накапливаться частицы и остатки пластика. Особенно внимательно стоит относиться к смене материалов с существенно разными рабочими температурами.
Слишком раннее размягчение филамента
Пластик должен плавиться в предусмотренной для этого зоне. Если тепло распространяется выше, нить может размягчиться раньше времени и перестать нормально проходить через тракт. Такое явление называют heat creep.
Поэтому повторяющийся засор — повод проверить охлаждение хотэнда и условия внутри камеры, а не только прочищать выходное отверстие. Как возникает heat creep.
Несовместимость материала и сопла
Для пластиков с наполнителями важны требования производителя к диаметру и материалу сопла. Нельзя считать, что любой филамент, который удалось загрузить, подходит для установленной конфигурации.
Как прочищать сопло
Выбор способа зависит от того, проходит ли через хотэнд хотя бы часть материала.
Если штатная загрузка работает, начните с предусмотренной производителем процедуры очистки. Если филамент полностью заклинило, сначала изучите инструкцию для своей модели: попытка силой вытащить его может повредить узел.
Один из методов — cold pull. Его смысл в том, чтобы извлечь подготовленный филамент вместе с загрязнениями. «Холодная протяжка» не означает, что материал нужно тянуть из полностью остывшего принтера. Температура, подходящий пластик и последовательность действий зависят от конструкции хотэнда.
Для Bambu Lab используйте отдельные инструкции:
Чего делать не нужно
Не рассверливайте выходное отверстие и не пытайтесь расширить его случайным инструментом. Не нагревайте собранную печатающую голову открытым пламенем.
Любые действия с нагретым узлом выполняйте только в рамках инструкции производителя. Перед отключением проводов и электрических разъёмов принтер необходимо обесточить; перед обычной разборкой — дать узлам остыть.
Если повреждены проводка, нагреватель или датчик температуры, прекратите самостоятельную очистку и обратитесь в сервис.
Как проверить результат
После сборки запустите штатную загрузку материала, затем небольшую контрольную печать на проверенном профиле. Оцените не только первые секунды подачи, но и несколько следующих слоёв.
Если проблема возвращается, зафиксируйте, когда именно это происходит: сразу после загрузки, после смены материала или спустя некоторое время печати. Такой журнал полезнее, чем серия одинаковых попыток прочистки.
Частые вопросы
Нужно ли сразу покупать новый хотэнд?
Нет. Сначала стоит исключить проблемы катушки, трубок и экструдера. Замена исправного хотэнда не поможет, если материал застревает раньше.
Можно ли просто поднять температуру?
Только в пределах рекомендаций для материала и оборудования. Произвольный перегрев — не универсальный способ очистки.
Почему засор появляется снова?
Возможно, устранено последствие, но осталась причина: нарушенное охлаждение, неподходящий материал или сопротивление в тракте подачи.
Главное
Сначала определите, где прекращается движение филамента. Затем выбирайте способ очистки по инструкции конкретного принтера. После восстановления подачи обязательно проверьте результат небольшой печатью.