то делает Ironing
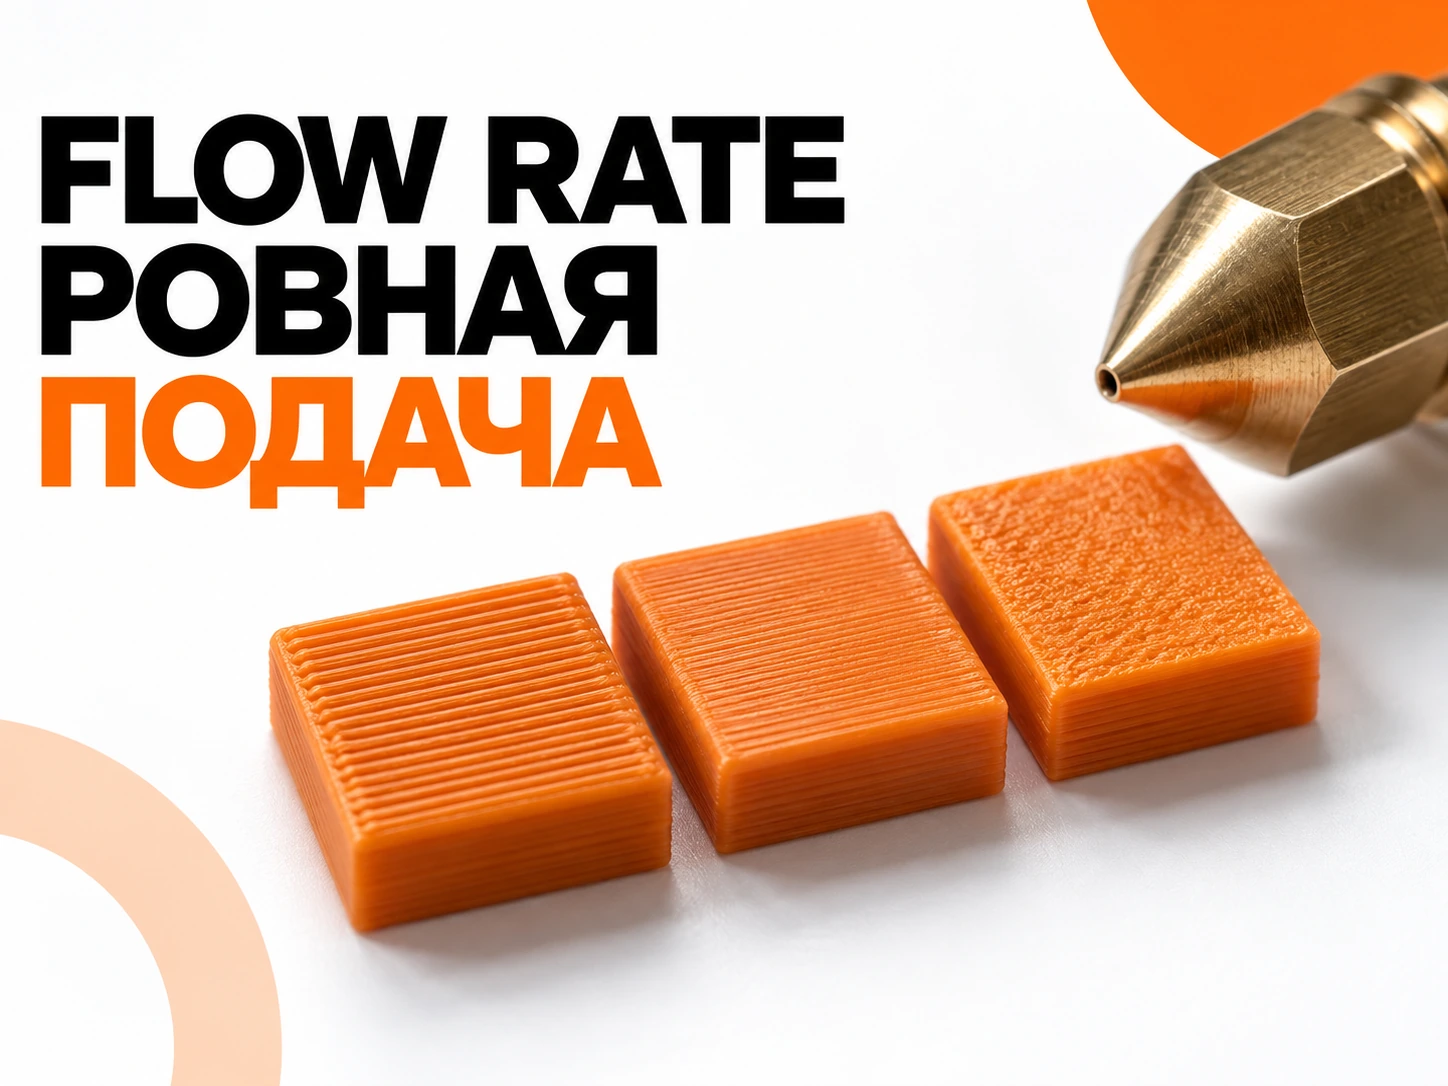
После печати верхнего сплошного слоя сопло проходит по поверхности ещё раз. Во время этого прохода подаётся небольшое количество пластика, который заполняет микрозазоры между линиями верхнего слоя. В результате поверхность становится визуально ровнее.
.webp)
Когда эффект заметнее всего
Ironing хорошо работает на крупных плоских горизонтальных поверхностях: крышках, табличках без мелкого рельефа, корпусах, декоративных панелях. На небольшой детали выигрыш может быть незаметен, а время печати увеличится.
Что Ironing не исправляет
Он не маскирует серьёзную переэкструзию, плохую калибровку потока или недостаточное количество верхних слоёв. Если поверхность до дополнительного прохода уже волнистая или провисает над infill, сначала нужно исправить базовую печать.
Ключевые параметры
Ironing flow определяет, сколько материала подаётся во время разглаживания. Слишком высокий поток оставляет наплывы, слишком низкий — не заполняет поверхность.
Spacing задаёт расстояние между соседними проходами. Малый шаг способен сделать поверхность равномернее, но увеличивает время.
Speed влияет на стабильность разглаживания.
Сначала используйте готовые значения
Включите Ironing и проверьте результат на небольшой тестовой детали из того же материала. Затем меняйте один параметр за раз.
Почему результат зависит от филамента
PLA, PETG и другие материалы по-разному ведут себя при повторном контакте с горячим соплом. Даже два PLA разных производителей могут давать разную поверхность.
Новые версии Bambu Studio
Bambu Lab продолжает развивать режимы сглаживания, поэтому расположение и набор параметров может немного отличаться между версиями программы. Логика остаётся той же: Ironing — финишный проход по уже сформированной верхней поверхности.
-converted.webp)
-converted.webp)
-converted.webp)
.webp)
.webp)
.webp)
.webp)